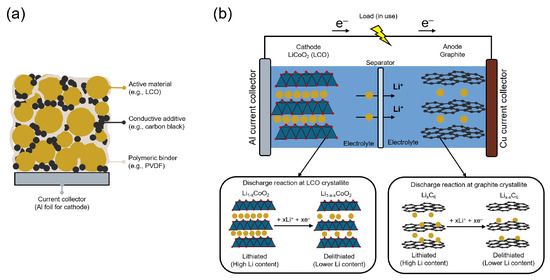
日益增长的废旧锂离子电池(LIBs)数量,迫切需要开发物理分离工艺,以回收电极材料并减轻下游回收负担。本系统综述和文献计量分析研究了2016年至2025年间发表的锂离子电池浮选研究。通过检索Scopus和Web of Science(WoS)数据库,并根据2020年PRISMA指南预设的入选标准筛选物品,最终获得79篇符合条件的出版物。这些研究被归类为:(i) 无捕收剂(= 9),(ii) 非离子(= 62),(iii) 离子(= 6),以及 (iv) 未指定试剂系统(= 2). 据报道,预处理是提高释放率和表面可及性的关键步骤,同时有助于更好地控制聚集和水相化学。当石墨保持足够的疏水性时,无捕收剂浮选是有效的,但选择性受到残留粘结剂、超细颗粒夹带、颗粒聚集和溶液化学的限制。同时,文献中主要以非离子型烃类捕收剂为主,它们主要增强石墨的浮选性,而非赋予其对阴极活性材料的固有选择性。此外,浮选性能在很大程度上取决于预处理、捕收剂分散、起泡剂行为、药剂顺序、流体动力学以及回路配置。相比之下,离子型捕收剂的研究较少,主要用于铜铝分离以及混合阴极材料的差异浮选。未指明药剂的系统将浮选与直接回收及石墨再生相结合,但由于报告不完整,限制了对比研究。在所有工艺条件下,给料的异质性和表面状况都强烈影响着分离效率。最后,并未发现一种普遍优越的捕收剂体系,因为药剂的选择在很大程度上取决于给料特性、预期的分离目标、产品要求以及工艺集成的程度。n = 6), and (iv) unspecified-reagent systems (n = 2). Pretreatment has been reported as an essential step for improved liberation and surface accessibility, as well as better control of aggregation and aqueous chemistry. Collector-free flotation was effective when graphite retained sufficient hydrophobicity, but selectivity was constrained by residual binders, ultrafine entrainment, particle aggregation, and solution chemistry. Meanwhile, non-ionic hydrocarbon collectors dominated the literature, primarily enhancing graphite floatability rather than imparting intrinsic selectivity against cathode active materials. In addition, flotation performance depended strongly on pretreatment, collector dispersion, frother behavior, reagent sequence, hydrodynamics, and circuit configuration. In contrast, ionic collectors were less studied and were used mainly for copper–aluminum separation and differential flotation of blended cathode materials. Unspecified-reagent systems integrated flotation with direct recycling and graphite regeneration, but incomplete reporting limited comparison. Across all regimes, feed heterogeneity and surface condition strongly governed separation efficiency. Finally, a universally superior collector regime was not found because reagent selection strongly depended on feed characteristics and the intended separation objective, product requirements, and extent of process integration.向低碳社会迈进的清洁能源转型,使锂离子电池(LIBs)成为全球能源、交通和可持续资源战略的核心,也是成功实现联合国可持续发展目标7、9、12和13的关键。Tabelin等人[1]在更广泛的锂供应链框架下研究了锂离子电池,包括初级资源、材料流、回收利用以及循环经济发展。自那时起,电动汽车(EVs)和固定式储能电池利用率的不断扩大,进一步加速了锂离子电池的部署[2]。2025年全球电池需求超过1.5 TWh [3],而全球电池市场预计到2030年将达到约4.2 TWh,到2035年将达到约6.8 TWh [4],这将产生越来越多的废旧锂离子电池,需要进行资源高效的回收利用。 典型的锂离子电池包含正极和负极活性材料、导电添加剂、聚合物粘结剂、有机电解质、隔膜和金属集流体。主要的正极化学成分包括钴酸锂(LCO,LiCoO2)、镍锰钴酸锂(NMC,LiNixMnyCoz,其中x + y + z = 1)、镍钴铝酸锂(NCA,LiNi2Cox铝y,其中 x + y + z = 1),锰酸锂(LMO,LiMnz),和磷酸铁锂(LFP,LiFePO2),而石墨仍是主要的负极活性材料。复合电极结构和放电过程中的锂离子(Li2)传输如图所示4图14这种粘结结构与回收直接相关,因为选择性物理分离不仅需要将活性材料从集流体中分离出来,还需要将它们彼此分离。这些电池含有锂、钴、镍、锰、铁、磷(P)、石墨、铜和铝,其中几种材料面临地理供应集中、加工要求高以及供应易受中断影响的问题[+) transport during discharge are illustrated in Figure 1. This binder-bound structure is directly relevant to recycling because selective physical separation requires separation of the active materials not only from the current collectors but also from one another. These batteries contain lithium, cobalt, nickel, manganese, iron, phosphorus (P), graphite, copper, and aluminum, several of which face geographically concentrated supply, intensive processing requirements, and supply that is vulnerable to disruption [1,5,6]. 图1.示意图展示了()由活性物质、导电添加剂和聚合物粘结剂组成并涂覆在金属集流体上的复合电极,以及()放电过程中的锂离子电池,其包含LCO正极和石墨负极,展示了Li和电子的传输,以及在晶体水平上相应的嵌入和脱嵌反应[) a lithium-ion battery with an LCO cathode and a graphite anode during discharge, showing Li+ and electron transport and the corresponding intercalation and deintercalation reactions at the crystallite level [7,8]. 2025年,澳大利亚、中国和智利合计占报告的锂矿产量约72%(不含美国),而印度尼西亚供应了全球约67%的镍产量,刚果民主共和国生产了约74%的钴。同时,南非和加蓬合计占锰产量的约63%[9因此,回收利用通过从集中且可识别的二次资源(如废旧锂离子电池)中回收具有战略意义的材料,对初级生产形成了补充。它还降低了与电解液泄漏、火灾、有害物质以及废旧锂离子电池处置不当相关的风险[10,11]. 锂电池回收通常采用火法冶金、湿法冶金或直接回收路线,其中机械和物理分离作为上游准备或直接组件回收[1,12,13,14] 冶金处理可以容忍异质原料,但消耗大量能量,并可能导致石墨和锂损失到炉渣中。湿法冶金路线可以实现高金属回收率和高纯度,但需要大量的化学品投入和废水处理。直接回收旨在保留和再生活性电极材料,可能减少能源和化学品消耗,但需要相对清洁且分离良好的原料。这些路线通常是整合应用,而非独立应用。因此,上游解离和分离的有效性,既影响下游的回收效率,也影响保留电极材料以供直接再利用的可行性[15,16]. 机械加工通常包括拆解、粉碎、破碎或研磨、筛分和分级,并在适当情况下辅以气力、磁力、密度或涡流分离。这些操作将粗糙的外壳、分离器和集流体材料与富含精细电极材料的组分(通常称为黑粉)分离出来[12,17]。黑粉不是一种标准化的材料,而是由石墨、正极活性材料(CAMs)、导电碳、聚合物粘结剂、电解质衍生化合物和细微金属颗粒组成的异质混合物。其成分、粒径分布、解离度、表面状态以及残留的铜、铝和铁含量,取决于电池的化学体系、老化历史以及用于生成它的加工路线。因此,黑粉应被视为一种依赖于原料和工艺的产品,而非标准化的回收材料[13,18,19]. 在下游处理前对黑粉进行升级处理,可减少湿法冶金中的固体和试剂需求,控制火法冶金过程中的碳平衡,并产生更清洁的阴极组分以供直接再生。单独回收石墨还可实现其净化,并可重复用于电池或非电池应用[12,13,14为此,浮选法因其利用颗粒表面润湿性的差异而具有前景。石墨由于其非极性基面,本质上更具疏水性,能够优先附着在气泡上,而许多CAM通常更具亲水性,从而实现石墨在泡沫中的回收以及CAM在未浮产品(传统上称为尾矿)中的保留。 浮选性能不仅受颗粒与气泡碰撞、附着以及在矿浆和泡沫中传输的控制,还受浮选试剂体系(捕收剂、起泡剂和调节剂如活化剂或抑制剂的组合)的影响。捕收剂增强或改变颗粒的疏水性,起泡剂调节气泡形成和泡沫稳定性,抑制剂则活化或抑制特定组分。 当石墨的固有疏水性得以保留,或预处理恢复了显著的石墨与CAM润湿性差异时,可能无需添加收集剂[12,13,20]。浮选技术还被用于回收聚合物或导电碳组分、将铜与铝集流体分离、区分混合正极化学体系,以及控制下游热处理过程中保留的石墨量。 然而,废旧电极材料的表现与清洁且完全解离的石墨-CAM混合物不同。聚合物粘结剂、导电碳、残留电解质、固体电解质界面(SEI)组分以及老化衍生产物会降低石墨的疏水性,使CAM表面呈现部分疏水状态,并促进异质团聚。细小的CAM颗粒还可能通过直接附着、水夹带或被包裹在富含石墨的团聚体中进入泡沫。仅凭原始电极材料的固有润湿性来评估时,这使得分离过程变得难以预测。此外,集流体的要求受工艺产生的进料表面状态支配,而非仅仅取决于标称的电池化学特性[12,13,21,22]. 为了控制给料的表面状态,预处理是浮选过程中不可或缺的环节。研磨、磨蚀、超声处理、洗涤、化学氧化、等离子体处理、焙烧和热解可以改善解离度,去除或改变粘结剂和表面薄膜,并恢复润湿性差异。然而,这些方法也可能产生超细颗粒、热解碳沉积、表面氧化、相变、残留反应产物或新的颗粒团聚体。因此,预处理确立了决定基准浮选性、药剂响应、颗粒-气泡附着以及非选择性输送的物理、界面和水相给料状态[13,22,23,24]. 以往的研究从多个互补的角度探讨了锂离子电池的浮选。Traore和Kelebek [12]讨论了废旧电池的特性及其对浮选回收的影响,而Efendi等人[22]则侧重于电极表面特性。Nazari等人[13]、Ma等人[14]以及Sun等人[24] 提供了关于预处理和浮选药剂的更广泛讨论,并分别重点强调了环境因素、操作参数和浮选挑战。Rinne等人 [25] 进一步研究了LiCoO2–石墨体系的浮选选择性,而Ji等人[26]、Kar等人[27]以及Zeng等人[28]分别探讨了电极材料回收、电子垃圾浮选以及更广泛的物理处理方法。这些研究对影响浮选性能的因素进行了全面覆盖。在此基础上,本综述将证据按捕收剂体系和预期分离目标进行综合整理。该框架将依赖固有或恢复疏水性的系统与使用非离子捕收剂、离子捕收剂或未明确指定试剂的系统区分开来,同时将预处理和表面性质作为解释的关键背景予以保留。 报告的产出结果还受到给料成分、解离度、表面状态、药剂分散、团聚、水化学、流体动力学、装备和工艺流程配置的进一步影响。分离目标也各不相同;即大多数文献以石墨与CAM分离为目标,而其他研究则将含碳物质与正极材料一起回收、去除导电或聚合物组分、将铜与铝分离、区分正极化学成分,或保留受控数量的碳用于下游还原。因此,如果不考虑泡沫产品在回收流程中的预期作用,就无法将其归类为成功或失败。此外,来自同一研究脉络的连续出版物可以提供额外的实验证据,而跨不同研究小组和原料来源的验证对于确立研究结果的普适性仍然至关重要。 本研究对2016年至2025年发表的LIB浮选研究进行了系统综述和文献计量学分析。从Scopus和Web of Science (WoS)数据库检索到的论文根据预设的入选标准进行了筛选,筛选过程遵循2020版系统综述和元分析首选报告项目(PRISMA)指南[29这79篇符合条件的文献被一致地归入四种互斥的捕集剂体系:无捕集剂体系、非离子型捕集剂、离子型捕集剂以及使用未指明浮选药剂的体系。对同一数据集的文献计量学分析刻画了文献增长、地理与机构贡献、合作模式及研究主题,将技术合成与各研究群体及研究谱系的研究活动分布联系起来。 ]将捕收剂体系作为分析框架,而非浮选性能的唯一决定因素。每个体系都结合给矿准备、表面状态、解离、粒度、团聚、夹带、辅助药剂、水化学、水动力学、流程配置和下游目标进行综合评估。这种综合分析阐释了浮选化学在更广泛工艺背景下的作用,并识别了限制废旧锂离子电池材料实现选择性、可重复性、可扩展性和资源高效型浮选的主要瓶颈。
图2展示了PRISMA 2020文献筛选流程。数据库检索共识别出412条记录,其中Scopus来源239条,WoS来源173条。在剔除110条重复记录后,对302篇文章进行了标题、摘要和关键词筛选,其中115篇被排除。在寻求获取的187篇报告中,有7篇未能获取。剩余的180篇报告被评估了符合性,其中101篇被排除,原因包括未经过同行评审、非英文发表、属于综述文章或其他非全文研究论文,或超出了涉及固体锂离子电池衍生材料的浮选研究范围。 图2。PRISMA 2020流程图,用于识别和筛选纳入系统综述和文献计量分析的79篇文献。 共有79篇符合条件的文献被纳入系统综述和文献计量分析。它们被分配到四个互斥的收集剂体系中:(i) 无收集剂(= 9),(ii) 非离子(= 62),(iii) 离子(= 6),以及(iv) 未指定的浮选药剂(= 2)。这些记录代表的是文献,而非必然独立的实验系统,因为部分相关文献使用了重叠的给料、条件或数据集。n = 6), and (iv) unspecified flotation reagent (n = 2). These records represented publications rather than necessarily independent experimental systems because some related publications used overlapping feeds, conditions, or datasets.
机械准备决定了浮选给料的粒度分布、形貌、解离度、结合状态以及金属污染情况[33,35]。拆解、破碎、筛分和分级可以将粗外壳、隔膜和集流体材料与较细的富电极组分分离。在浮选前去除粗铜和铝减少了非目标质量,并限制了石墨和CAM富集产品的污染。例如,在LFP-石墨组分浮选前,使用气力分选来回收粗集流体颗粒[36] 自动矿物学分析进一步表明,机械加工可以将活性材料从集流体上剥离,同时保留由粘结剂结合的层状团聚体,因此箔片分离并不一定意味着单个活性颗粒的解离或高浮选选择性 [37]. 研磨可以通过破碎电极复合材料、暴露石墨和正极活性材料表面以及削弱粘结剂介导的结合来改善分离。干法研磨通过剥离和弯曲断裂改变了石墨形貌,同时磨损了受污染的LiCoO表面,从而增加了两种材料之间的润湿性差异[2]。低温研磨在无需热分解的情况下进一步促进了粘结剂脆化和颗粒释放[31,38在LFP-石墨体系中,热处理后的短时间球磨进一步暴露了两种电极材料截然不同的表面,突显了热去除粘结剂与机械表面更新的互补作用[39]。这些优势取决于处理强度;即,研磨不足会导致复合材料释放不充分,而过度研磨则会破坏石墨并产生更易被卷入的超细CAM颗粒。40]. These benefits depended on treatment severity; that is, insufficient grinding left poorly liberated composites, whereas prolonged grinding damaged graphite and generated ultrafine CAM particles that were more susceptible to entrainment. 磨损、高剪切搅拌和超声处理主要通过破坏石墨-CAM团聚体并去除松散附着的表面残留物来改善分散效果。磨损通过将CAM细粉与富含石墨的团聚体分离,提高了工业黑质浮选的选择性,尽管磨损过程中加入捕收剂促进了混合颗粒的重新结合,并增加了CAM向泡沫的转移[18]. 高剪切处理和超声处理同样增强了表面暴露和分散,但过高的强度会产生额外的细粉、损坏金属箔片或改变后续试剂需求[41,42]。基于这些前人研究,处理顺序的重要性可能与处理强度相当。 广泛报道称,过度减小粒径并非总是大有裨益。较粗的电极片保留了密度、形状和颗粒-气泡附着稳定性方面的有用差异,这些差异可以在不完全粉碎的情况下加以利用[43]。这意味着机械制备应旨在实现充分的解离和分散,同时保持石墨的完整性并尽量减少超细颗粒的产生。粒径减小的主要作用是建立一种物理给料状态,使表面润湿性的差异能够转化为选择性浮选。
两篇文献评估了固定剂量的石蜡油,其性能主要取决于预处理而非收集剂优化。Tong等人[70] 在废旧石墨和NMC811的单独微浮选试验中,分别使用了350克/吨的石蜡油。低温等离子体处理使石墨回收率从64.0%提高到76.0%,同时使NMC811回收率从46.0%略微降低至43.9%,回收率差异从18.0个百分点扩大到32.1个百分点。由于捕收剂用量未变且材料是分别浮选的,这种改善反映了表面薄膜的改性,但并未证明其对混合黑粉原料的选别性能。 De Vita 等人 [88] 对热处理和研磨后的工业NMC-石墨黑质使用了300 g/t石蜡油和300 g/t松节油。单级浮选产生的泡沫中碳含量超过88%,石墨回收率大于96%。随后的柠檬酸处理和热处理将石墨纯度提高到99.6%以上,表明浮选在综合再生工艺中起到了初始富集阶段的作用。总体而言,在适当的表面处理后,石蜡油支持了高石墨回收率,但有限的证据并未确定其最佳用量,也未证明其相对于其他烃类捕收剂的选择性优势。
四篇相关文献研究了Shellsol™ D100在NMC622、LFP和LFP-NMC混合黑粉中的应用,其性能主要受热处理和原料化学成分的影响[55,61,66,91]。对于NMC622材料,焙烧比直接处理或芬顿处理具有更好的分离效果;使用300 g/t Shellsol™ D100和150 g/t MIBC时,富含石墨的泡沫在75%回收率下达到77%品位,而富含NMC的未浮产品在90%回收率下达到83%品位[66]。在随后的热机械工艺中,较长时间的焙烧使清洁后的石墨品位提高到约93%。将粗选捕收剂剂量降低至50克/吨,使石墨品位提高到约96%,但回收率从约54%下降到12%,这表明存在明显的品位与回收率之间的权衡[91]. 。对于LFP黑粉,使用350 g/t Shellsol™ D100和150 g/t MIBC时,石墨回收率随热处理温度升高而增加,在450 °C时达到约73%[ %%]。同样的工艺应用于LFP-NMC622混合原料,空气处理后的碳品位约为75%–80%,石墨回收率为73%–88%,而氮气处理后的碳品位为60%–70%,回收率为58%–86%[61]。增加NMC含量通常能改善分离效果,因为与富含LFP的原料相比,该材料更细、分散性更好,且能更有效地从粘结剂中游离出来。总体而言,Shellsol™ D100支持多种正极化学体系的石墨回收,但其最佳剂量和性能表现高度依赖于原料和预处理条件。55]. Increasing NMC content generally improved separation because the material was finer, better dispersed, and more effectively freed from binder than LFP-rich feeds. Overall, Shellsol™ D100 supported graphite recovery across several cathode chemistries, but its optimum dosage and performance were strongly feed- and pretreatment-dependent.