欢迎光临HAWKER英国霍克蓄电池(中国)营销总部
服务热线:15313702523

首页 > 霍克蓄电池-官网

由3D打印连续纤维增强复合材料制成的轻量化航空电池外壳

摘要

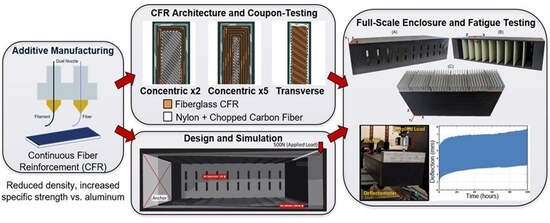
先进的电动和混合动力飞机需要既轻量化又结构可靠的电池外壳。通过增材制造(AM)生产的连续纤维增强复合材料提供了一种有效的解决方案,与传统的金属外壳相比,它能够实现定制的纤维结构并减轻质量。使用熔融沉积建模技术制造了连续玻璃纤维增强(CFGR)复合材料,并在拉伸、压缩和弯曲载荷下对其进行了评估,以量化其机械性能。对一个全尺寸、12英寸长的电池外壳进行了模拟、优化、制作,并承受了100小时的循环悬臂弯曲测试,以评估其在代表性服役条件下的耐久性。结果表明,纤维取向和结构对力学响应有显著影响,其中边缘取向和同心取向配置表现出最高的强度和刚度。该外壳承受了高达7.65毫米的重复挠曲而未发生永久变形或开裂,证实了其适用于安装在飞机机翼结构中。这些发现展示了连续纤维增材制造在生产轻量化、结构稳固的电池外壳方面的潜力,并为将模拟引导设计与力学测试相结合建立了一个框架。
关键词:
增材制造; 电动航空器; 电池外壳; 连续纤维增强


图文摘要

版权信息提示:本稿件是美国国家航空航天局员工与俄亥俄航空航天研究所员工在GEARS合同/拨款编号80GRC020D0003下与美国国家航空航天局合作完成的作品。美国政府可制作衍生作品、出版或复制本稿件,并允许他人这样做。任何接受本稿件出版的出版商均承认,美国政府保留一项非排他性的、不可撤销的、全球性的许可,用于为美国政府目的准备衍生作品、出版或复制本稿件的已出版形式,或允许他人这样做。

1. 引言

向电气化和混合动力航空的转型,对轻量化、结构可靠的系统提出了新要求。能源存储是这一努力的核心,电池既是关键的质量子系统,也是关键的安全子系统。电池的结构外壳必须结合机械强度、热稳定性和抗损伤能力,同时将重量损失降至最低,以保持飞机的载荷能力和航程。传统上,由于其成熟的制造工艺和结构性能,钢和铝合金一直被用于电动汽车电池包外壳,尽管它们的高质量对于重量直接影响飞行性能的电动飞机来说尤为受限。以往的研究探讨了外壳减重与碰撞安全性能之间的权衡,以及轻量化材料替代对电动汽车设计的影响,从而推动了对替代材料和制造方法的探索[1,2] 连续纤维增强聚合物复合材料的增材制造(AM)通过实现轻量化、几何形状复杂且具有定制化增强布局的设计,提供了一种极具前景的替代方案 [3,4,5] 然而,这些增材制造复合材料在结构性能以及是否适用于飞机电池外壳方面,仍需进一步评估。
在过去的三十年里,增材制造(AM)已从一种原型制作工具演变为能够生产功能性、最终用途组件的一系列工艺[6]。通过逐层制造结构,增材制造能够实现传统机械加工或铸造方法难以达到的几何形状,同时还能减少材料浪费、实现零件整合以及集成多功能特性。这些特性对于航空航天领域尤为具有吸引力,因为该领域高度重视具有集成功能的轻量化结构。
在增材制造工艺家族中,熔融沉积建模(FFF)已成为应用最广泛的技术之一,部分原因在于其材料和装备成本较低,且适用于研究和工业原型制作。在FFF工艺中,热塑性长丝被熔化并沿预设的工具路径沉积,从而逐层构建零件[7] 已证明多种聚合物均可使用,包括丙烯腈-丁二烯-苯乙烯共聚物(ABS)、聚乳酸(PLA)、聚碳酸酯(PC)以及尼龙6等聚酰胺类材料[8,9]。尽管具有易用性和多功能性,FFF仍存在显著的性能局限。标准FFF打印件的抗拉强度仅为注塑成型件的30%–100%,且由填充路径排列引起的机械各向异性导致了与丝材沉积方向正交方向上的性能减弱[10]。Ahn等人[11]提供了关于该问题最早的基础研究之一,报告了熔融沉积建模ABS试样在拉伸和弯曲性能上的显著各向异性,这与纤维取向和孔隙率直接相关。Torrado和Roberson的类似研究[12]强调了层间剥离是拉伸载荷下常见的失效模式。这些性能缺陷意味着FFF主要用于快速原型制作或非结构性角色,而非被采用于航空航天系统中的主要承载部件。
提高FFF组件性能的努力主要集中在优化加工参数上。研究一致表明,打印方向、填充角度、层厚和挤出温度会强烈影响部件的结合力和机械响应。例如,Es-Said等人[13]报告称,在ABS部件中,与其它方向相比,0°填充角度显著提高了抗拉强度,而Sood等人[14] 通过统计实验设计(DoE)证明,优化层厚、填充宽度和打印方向的组合可提高拉伸、弯曲和冲击强度。同样,Lambiase等人[15]发现挤出速度、打印速度以及沉积模式会显著影响层间粘合力。此外,最近一项关于PLA部件的研究报告称,成型方向会强烈影响拉伸强度,其中垂直打印的强度明显低于水平方向,这突显了增材制造部件中持续存在的各向异性[16]。虽然参数优化已展现出价值,但此类提升往往仍是渐进式的,且大多数FFF未增强聚合物的力学性能及其在高性领域中的应用仍处于滞后状态。
一种更稳健的性能提升途径是增强聚合物基体。两种主要策略包括在长丝中掺入短切纤维以及在打印过程中嵌入连续纤维。第一种方法,即使用短纤维增强,已在几种高性能长丝(例如碳纤维填充或玻璃纤维填充的尼龙)中实现商业化。与纯聚合物长丝相比,此类复合材料可能表现出更高的刚度,但由于挤出长丝产品中的纤维不连续和纤维取向不理想,其提升效果有限。事实上,由短切纤维增强引入的空隙(可能是由于与基体粘附不良所致)可能导致刚度和抗压强度降低而非提高[17]。相比之下,连续纤维增强使纤维能够长距离承载,并使未增强聚合物增材制造部件的刚度和强度得到提升。近期关于纤维增强复合材料增材制造的综述一致指出,连续纤维系统在缩小3D打印部件与传统铺层或模压技术之间的性能差距方面最具潜力 [18,19].
增材制造中的连续纤维沉积已通过多种技术路线得到验证。其中一种方法是喷嘴内浸渍,即连续纤维(碳纤维、玻璃纤维或芳纶)被拉过喷嘴内的熔融热塑性材料,并沉积到构建平台上。另一种方法是共挤出,即热塑性长丝和预浸渍纤维束以协调的方式进行打印,从而形成结合结构。Blok等人[20] 对连续纤维增材制造进行了系统研究,制造了以尼龙为基体、由连续碳纤维或短碳纤维增强的复合材料试样。结果表明,与短纤维增强尼龙相比,其拉伸模量和强度提高了超过一个数量级,证明了其更强的承载能力和性能。同样,Justo等人 [21]研究了通过3D打印实现的长纤维增强,并报告了刚度和强度的显著提升,但也强调了铺层策略和纤维路径优化在获得稳健结果中的重要性。Caminero等人[22]评估了冲击载荷条件下的连续纤维增材制造,结果表明,与未增强的打印件相比,增强型试样表现出更高的抗损伤能力和能量吸收能力。
尽管取得了进展,但仍存在重大的知识空白。首先,大多数文献强调单调拉伸或弯曲性能,而压缩行为和抗疲劳性能受到的关注相对较少。这些性能在局部失稳和循环载荷占主导地位的薄壁封闭结构、外壳和壳体中尤为关键。其次,研究通常集中在试样或小尺寸试件上,而非全尺寸部件。为了在航空航天领域应用,不仅要测量试样级性能,还必须评估在模拟运行载荷(包括循环弯曲或振动)下的耐久性。第三,包括取向、体积分数和增强相分布在内的多个参数的影响仍有待深入探索。
本研究旨在通过对连续玻璃纤维增强的3D打印聚酰胺6(PA6)进行系统性调查,为这一新兴知识库做出贡献。采用实验设计方法评估纤维取向和增强分布对拉伸、压缩和弯曲性能的综合影响。除了小尺寸试样测试外,还制作了一个代表电池外壳的12英寸全尺寸外壳,并承受100小时的循环弯曲载荷,以评估在模拟服务条件下的耐久性。通过将详细的试样级机械数据与全尺寸结构演示相结合,本研究旨在深化对连续纤维增强增材制造的理解,并提供定量见解,以支持其在电动和混合动力飞机轻量化可靠外壳中的应用。

2. 材料与方法

2.1. 3D打印机

使用一台Markforged Mark Two 3D打印机(Markforged, Watertown, MA, USA)来制造试样和全尺寸电池外壳。这是一款熔融丝材制造(FFF)打印机,能够通过连续纤维增强技术制造高强度部件。这是通过使用两个喷嘴实现的:一个喷嘴将丝材挤出到打印床上,逐层构建组件;第二个喷嘴则将连续纤维增强材料融入每一层中。这对于打印多功能和多材料组件具有优势。虽然包括喷嘴温度和速度在内的打印参数已针对特定材料预设,以生产可靠的高质量打印件,但材料、纤维布置、部件方向、层高、顶层和底层、填充密度以及填充图案等参数可以进行修改,从而为特定应用定制组件。
2.2. 材料

基于模块需求和内部3D打印能力,选择了一种高强度耐高温玻璃纤维(HSHT FG)增强材料,并搭配Onyx(尼龙和切断碳纤维复合材料)作为基体材料,通过FFF 3D打印机制造电池外壳。HSHT FG是一种连续纤维增强材料,可集成在3D打印组件的层间,显著提升拉伸强度和弯曲强度,同时提供极高的热变形温度。表1提供了HSHT FG和Onyx的这些材料属性摘要,以及密度和热导率。为了进行比较,还包括了碳纤维增强材料和传统的6061铝材。
表1。铝、Onyx、HSHT FG和碳纤维的材料特性。HDT——热变形温度。铝的拉伸模量用于计算弯曲模量。数据来自[23,24,25,26,27].

基于这些特性,Onyx和HSHT FG的密度分别比铝降低了55.6%和44.4%。因此,通过在复合模块的制造中整合HSHT FG和Onyx,可以实现显著的减重,同时展现出更强的机械性能。此外,与铝相比,Onyx和HSHT FG的热导率几乎可以忽略不计,这使得模块能够与周围环境隔绝,并通过有意识且科学的设计方法实现电池组的受控热管理。虽然当前工作中未对热管理性能进行评估,但这在后续活动中是一个重要的设计考量因素。

2.3. 建模软件

用于航空领域的增材制造需要对制造部件的结构性能和可靠性充满信心。为支持这一点,Markforged平台提供了Eiger软件v4.2.7版本,该软件集成了用于连续纤维增强结构的切片、模拟和优化工具。在此工作流程中,在SolidWorks(v2023,达索系统,法国维利齐-维拉库布莱)中生成的计算机辅助设计(CAD)模型被上传至Eiger,并进行配置以满足设计目标。
该过程结合了模拟工具,这些工具能够模拟通过FFF实现的独特连续纤维增强效果。如图1所示用户通过指定锚点和代表性加载场景来定义边界条件。软件根据用户定义的标准(如最大允许挠度和所需安全系数)对设计进行评估。模拟输出包括预测的部件刚度、关键应力位置以及相应的安全系数。然而,需要注意的是,Eiger模拟框架作为一个黑盒运行,其内部模型、假设和算法均为专有技术,用户无法访问。由于软件限制,仅能模拟Onyx和碳纤维增强材料。此外,为了模拟应用载荷的边界约束,模型中添加了一个略微凸起的区域。
Batteries 12 00497 g001
图1。Eiger软件中的模拟组件。指定锚点和施加的读档,并输出预测的最大挠度和最小安全系数。
可用于优化的设计参数包括纤维布置和路径、零件方向、基体材料、层高、壁厚和底厚、填充密度以及填充模式。切片软件随后根据这些输入生成纤维增强工具路径。单次模拟可以验证是否满足性能标准,而优化函数则探索多种配置,以确定平衡可制造性和结构完整性的替代打印策略。一旦选定最佳架构,配置将被导出为STL文件,并直接发送至Markforged 3D打印机进行制造。

2.4. 电池外壳设计

尽管可以采用多种设计方案,但模块设计的某些方面受到电池软包电芯尺寸、测试标准以及所用材料的增材制造能力的限制。14.1 cm × 5.05 cm × 0.61 cm 的电池软包电芯尺寸决定了模块内每个软包电芯的最小槽位尺寸。考虑到未来工作中将在每个电芯周围采用的热管理分层方案,需要额外的宽度和高度来容纳电池电芯和热管理材料。此外,为了对电池施加微小的压缩力,需要紧凑的配合,这是提高这些软包电芯性能的常用做法。基于这些原因,采用了尺寸为14.6 cm × 6.99 cm × 2.42 cm的内部软包电芯隔室。如图所示图2,三袋式电池设计尺寸为15.2 cm × 8.36 cm × 7.62 cm。此外,模块正面设计有插槽,使软包电池极耳能够伸出,以便连接电池。这些插槽还作为电池产生气体的排气孔,使气体能从内部隔间排出,从而降低内部压力积聚。
Batteries 12 00497 g002
图2。3D打印电池外壳模块示意图及关键特征:(1)电池极耳槽;(2)同心纤维增强;(3)隔板;(4)散热器机械接口;(5)隔板槽。
为了使外壳能够容纳针对特定应用的一系列软包电池,该设计还采用了一种简单的模块化方法,即在相邻位置添加额外的隔间,每个隔间由超高温高强度SG-200玻璃纤维板(Röchling Glastic Composites, Cleveland, OH, USA,尺寸为6.99 cm × 0.159 cm × 14.9 cm)隔开。这些隔板将插入位于模块顶面和底面的槽道中,并整合到3D打印设计中。这些面板紧密地嵌入槽内,并压紧在模块的前端。由于没有刚性地连接到外壳上,这些面板能够吸收由电池扩展和热失控引起的机械应力和损坏,同时减轻外壳的应力。在背面,分隔面板延伸至与AM设计中包含的一组螺孔处于同一平面。这些设计允许将散热器机械地紧固在模块背面,从而提供一种被动散热的方式。
该3D打印外壳由1524层组成,采用100%实心填充,旨在应对系统将承受的热机械应力。这是通过在3D打印层中加入HSHT FG连续增强材料实现的。需要注意的是,Eiger对使用这种连续纤维增强材料的打印提出了最低0.279厘米壁厚的要求,而当前设计的所有壁厚均为0.318厘米。此外,通过打印四层底部、四层顶部和两层壁,并仅使用Onyx材料作为任何暴露表面的外壳,实现了光滑的打印表面。在当前模块中,开槽面贴合打印床,开口面沿Z轴向上延伸,即沿打印方向。这消除了打印过程中对壁支撑的需求,从而缩短了打印时间并降低了成本。此外,如图所示图3,打印的第1–4层是地板层,仅包含黑曜石材料。第5–28层则通过沿模块面周长和槽位的两圈同心HSHT FG环进行加固,而第29–32层作为开槽墙的顶层,仅在模块周长周围有一圈连续的HSHT FG同心环加固。这在图3中有所展示分别为B、C,其中HSHT FG以橙色表示。由于该区域持续延伸,第29至32层保持了这一单环同心增强结构,作为0.318厘米厚的壁面,贯穿剩余的打印层。这一点在图3中有所展示D、E中得到了展示,其中第33至1520层包含HSHT FG增强结构,在模块的第1438至1520层构造螺丝孔后,该增强结构保持不变。如图所示图3中有所展示F,第1521至1524层仅包含Onyx材料,构成了外壳四面实心壁的顶面。
Batteries 12 00497 g003
图3。不同截面的电池外壳结构。白色代表Onyx,橙色代表连续纤维增强(CFR),蓝色代表壁面。()第1-4层;()第5-28层;()第29-32层;() 层 33–1520;() 第1438–1520层;() 第1521–1524层。D) Layers 33–1520; (E) Layers 1438–1520; (F) Layers 1521–1524.
为了对电池外壳进行机械性能评估,设计被放大以制造一个扩展的十袋式电池模块。如图4所示的3D打印测试件,进行了轻微修改以适应测试夹具的抓取,同时容纳十个袋式电池用于悬臂弯曲疲劳测试,详情见第2.5.4节为此,机械测试模块的尺寸为14.6 cm × 7.62 cm × 32.1 cm,并在测试包的两侧各包含一个2.54 cm的实心端区块。这些端区块为测试过程中的抓取和读档施加提供了足够的表面积。为明确起见,分隔面板和散热器不包含在机械测试模块中,因为它们并非设计作为结构完整组件使用。
Batteries 12 00497 g004
图4。电池外壳设计可容纳十个软包电池:() 开槽面;() 开放面;() 集成散热器的示例。) open face; (C) example of incorporated heat sink.

2.5. 力学测试

通过压缩、拉伸和弯曲强度测试对CFGR复合材料架构进行了力学性能评估。如图5所示,试样相对于成型平台以两种方向制备:平放和立放。在平放方向中,试样厚度对应于成型()轴,而在立放方向中,厚度与轴对齐,宽度则与-轴。此外,对10袋电池电池包外壳进行了悬臂弯曲疲劳测试(由于实验室安全限制,不包含电池)。每项测试的更多细节见第2.5.1节第2.5.2节第2.5.3节和, 第2.5.4节, Section 2.5.3 and Section 2.5.4.
Batteries 12 00497 g005
图5。测试试样的平面和侧边打印方向。
实验不确定度使用Python (v3.13.9)中的SciPy (v1.17.1)包进行量化。95%置信区间,,使用Student's
